


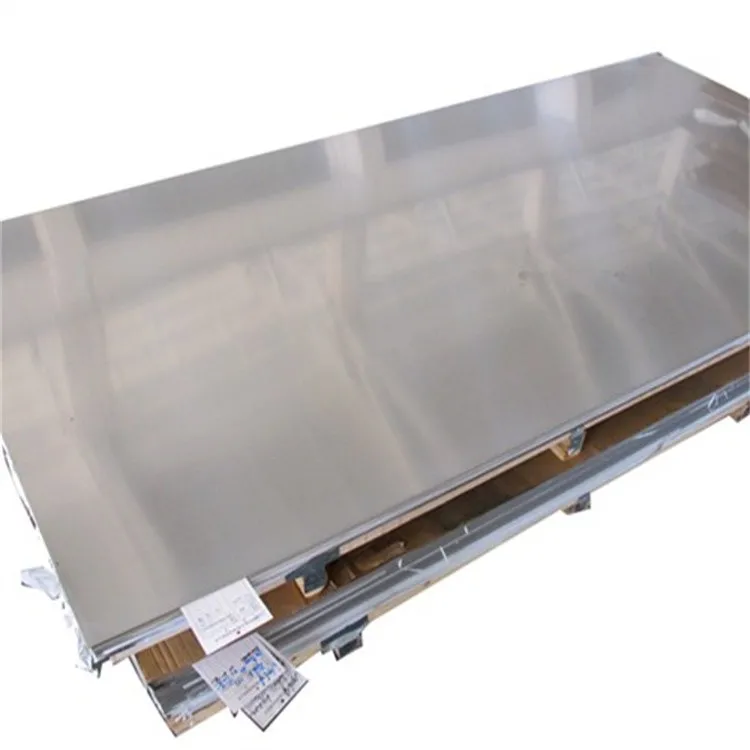
Malaysia Küchenausrüstungshersteller kauft 304 Nr. 4 HL und BA Edelstahlblech 1,5 mm 1,8 mm 2 mm
Veröffentlicht am: November 13, 2026
Ein Edelstahlverarbeiter in Selangor, Malaysia, hat seinen Einkauf von Flachprodukten bei einem einzigen Hersteller konsolidiert304 Edelstahlblech mit HL-Oberfläche und 304 Edelstahlblech mit BA-Oberfläche in 1,5 mm, 1,8 mm und 2,0 mm Stärken. Die drei Dicken decken nun das gesamte Sortiment für gewerbliche Küchen des Unternehmens ab und beseitigen die Inkonsistenzen zwischen verschiedenen Herstellern, die bei jeder Charge zu Nacharbeiten geführt hatten.
Der Käufer ist ein mittelständischer Verarbeiter, der Edelstahl-Gewerbeküchen, Lebensmittelverarbeitungsbänke und Wäschereianlagen für Hotelgruppen, Restaurantketten und institutionelle Projekte in ganz Malaysia und Singapur liefert. Seine Werkstatt verfügt über Laserschneiden, CNC-Biegen, WIG-Schweißen und eine Polierlinie. Der jährliche Verbrauch von 304 Edelstahlblechen liegt im Bereich von 300 bis 400 Tonnen, hauptsächlich aufgeteilt zwischen Haarlinien- und blankgeglühten Oberflächen.
- Gemischte Quellen, gemischtes Aussehen. Bleche, die von drei verschiedenen Händlern gekauft wurden, zeigten sichtbare Farb- und Kornunterschiede, wenn Paneele von verschiedenen Coils nebeneinander an derselben Schrankreihe verschweißt wurden.
- Dickenabweichungen bei leichten Stärken. Nominal 1,5 mm Material, das zwischen 1,32 mm und 1,48 mm ankam, zwang das Biegeteam, die Werkzeuge pro Bündel neu einzustellen und verursachte Schwankungen beim Rückfedern.
- Oberflächenschäden beim Transport. Ohne richtige Zwischenlage und Folienabdeckung kamen HL-Paneele mit Schrammen an, die nachpoliert werden mussten, was zusätzliche Arbeitsstunden pro Projekt bedeutete.
- Lange und unvorhersehbare Nachschubzeiten. Importvorlaufzeiten von sechs bis acht Wochen erschwerten es, Liefertermine für Hotelkunden mit festen Eröffnungsterminen zu versprechen.
- Dokumentationslücken. Spezifikationen forderten zunehmend Mill-Zertifikate, die auf die Chargennummer rückverfolgbar und konform mit ASTM A240 sind.
Wir schlugen ein Single-Source-Lieferprogramm vor, das beide Oberflächen in den drei angeforderten Stärken abdeckt, bezogen von einem Stahlwerk und einer Polierlinie, so dass die Kornrichtung, der Glanzgrad und der Farbton über jede Coil im Programm konsistent bleiben.HL-Oberfläche wird durch eine kontrollierte Schleifbandsequenz hergestellt, die eine kontinuierliche Haarlinienstruktur mit einer Rauheit von 0,4 bis 0,8 Mikron erzeugt und den gebürsteten Look liefert, der Küchenfronten und Aufzuginnenräume dominiert.BA-Oberfläche wird durch Blankglühen in kontrollierter Atmosphäre gefolgt von Hautpassieren erreicht, wodurch eine spiegelglatte, chromreiche Oberfläche ohne mechanisches Polieren entsteht, die für Spritzschutzwände und Verkleidungen bevorzugt wird, die fleckenbeständig sein müssen.
Die Dicke wird auf plus oder minus 0,05 mm bei 1,5 mm und 1,8 mm und plus oder minus 0,08 mm bei 2,0 mm gehalten, so dass das Biegeteam die Werkzeuge einmal pro Stärke und nicht pro Bündel einstellt. Die Ebenheit wird nach dem Spannungsrichten auf 3 mm pro Meter kontrolliert, was verhindert, dass lasergeschnittene Schrankrohlinge auf dem Schweißtisch wackeln. Jedes Blech ist auf der sichtbaren Seite mit einer abnehmbaren PVC-Folie geschützt, mit Papier dazwischengelegt und vor dem Verpacken kanten geschützt, so dass die polierten und haarlinienförmigen Oberflächen bereit für die Verarbeitung im Werk ankommen. Alle Lieferungen werden mit einem Mill-Prüfzertifikat geliefert, das Chargennummer, chemische Zusammensetzung, mechanische Eigenschaften und Ergebnisse der interkristallinen Korrosionsprüfung auflistet.
| Attribut | HL-Oberfläche | BA-Oberfläche |
|---|---|---|
| Oberflächenaussehen | Kontinuierliche Haarlinienstruktur, matt gebürstet | Glänzend, spiegelnd reflektierend |
| Herstellungsprozess | Schleifbandpolieren nach dem Glühen | Blankglühen in kontrollierter Atmosphäre |
| Rauheit (Ra) | 0,4 – 0,8 Mikron | 0,05 – 0,2 Mikron |
| Typische Verwendung | Schrankfronten, Arbeitsplatten, Dunstabzugshauben | Spritzschutzwände, Verkleidungen, Vitrinen |
| Sichtbarkeit von Fingerabdrücken | Gering, die Maserung maskiert Spuren | Höher, profitiert von Anti-Fingerprint-Folie |
| Reparierbarkeit vor Ort | Entlang der Maserung nachpolierbar | Schwer zu reparieren |
| Parameter | Spezifikation |
|---|---|
| Güte | 304 (UNS S30400 / 1.4301) |
| Oberfläche | No.4 HL (Haarlinien) und BA (Blankgeglüht) |
| Dicke | 1,5 mm / 1,8 mm / 2,0 mm |
| Dicke Toleranz | ±0,05 mm (1,5 / 1,8 mm), ±0,08 mm (2,0 mm) |
| Breite | 1219 mm / 1500 mm |
| Länge | 2438 mm / 3000 mm, nach Maß auf Anfrage |
| Ebenheit | ≤3 mm pro Meter |
| Zugfestigkeit | ≥515 MPa |
| Streckgrenze | ≥205 MPa |
| Dehnung | ≥40% |
| Oberflächenschutz | PVC-Folie auf sichtbarer Seite, Papier dazwischen |
| Standard | ASTM A240, EN 10088-2 |
- Die Beschaffung aus einem einzigen Werk eliminierte Farb- und Kornunterschiede und beseitigte den Nachpolierschritt bei den meisten Schrankreihen.
- Eine enge Dickenkontrolle ermöglichte es dem Biegeteam, die Werkzeuge pro Stärke zu standardisieren, wodurch Rüstzeiten und Ausschuss durch Rückfedern reduziert wurden.
- Folien- und Zwischenlagenverpackung reduzierten Transportschäden an der Oberfläche auf ein vernachlässigbares Maß bei der Ankunftskontrolle.
- Konsolidierte Lieferungen verkürzten die Nachschubzeit von sechs bis acht Wochen auf drei bis vier Wochen.
- Die Chargennummern-Rückverfolgbarkeit und die ASTM A240-Zertifikate erfüllten die Anforderungen von Projektplanern und Auditoren von Hotelgruppen.
- Beide Oberflächen stammen nun von einem Lieferanten, was Bestellungen, Reklamationen und die Lagerplanung vereinfacht.
Für einen Verarbeiter, der fertige Edelstahlküchen verkauft, ist die Oberflächenkonsistenz ebenso wichtig wie die Legierung selbst. Durch die Bindung von 304 Edelstahlblech mit HL- und BA-Oberfläche in den Stärken 1,5 mm, 1,8 mm und 2,0 mm an ein Werk und eine Polierlinie verwandelte der malaysische Käufer ein chronisches Nacharbeitsproblem in einen vorhersehbaren Prozess und erhielt die Dokumentation und den Lieferrhythmus, um größere Hotelprojekte mit Zuversicht anbieten zu können.

